鑫圣泽管道法兰生产工艺流程及质量管控关键环节分析
📅 2026-10-30
🔖 河北鑫圣泽管道设备有限公司:法兰,弯头,三通,异径管,管道管件,防腐管道配件
法兰作为管道系统的关键连接件,其制造工艺与质量管控直接关系到整个管路的安全运行。河北鑫圣泽管道设备有限公司:法兰,弯头,三通,异径管,管道管件,防腐管道配件等产品广泛应用于石油、化工、电力等领域,下面从生产实际出发,梳理法兰加工的核心流程与质控要点。
一、法兰生产工艺流程拆解
我公司法兰生产以锻造和卷制两大工艺路线为主,具体流程如下:
- 原材料入厂检验:对钢坯进行光谱分析,确认材质牌号(如Q235B、20#、304等)及化学成分达标;
- 下料与加热:按工艺尺寸锯切下料,中频炉加热至1150℃±20℃,严格控制始锻温度;
- 锻打/卷制成型:模锻保证流线连续性,卷制法兰则需控制壁厚均匀度在±0.5mm以内;
- 热处理:正火或固溶处理消除内应力,硬度控制在HB150-180区间;
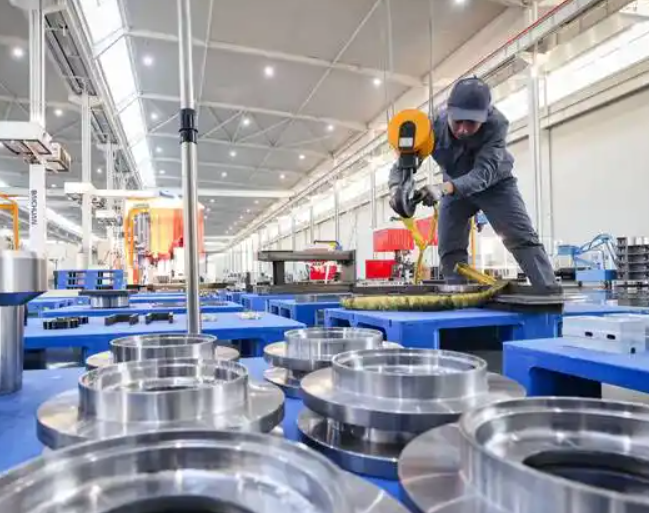
- 机加工:数控车床加工密封面,粗糙度Ra≤3.2μm,螺栓孔位置度偏差不超过0.3mm;
- 表面处理与标识:打磨、防锈处理,打钢印标注规格、材质、批号。
二、质量管控关键环节
密封面加工精度是法兰质量的核心指标。我们采用三坐标测量仪对密封面平面度进行抽检,水线深度控制在0.1-0.15mm,确保垫片压紧后无泄漏隐患。对于突面法兰,密封面高度差不得超过0.2mm。
无损检测环节同样不可忽视。每批次按10%比例进行超声波探伤,重点排查锻件内部夹渣、裂纹等缺陷;承压法兰100%进行水压试验,试验压力为公称压力的1.5倍,保压时间不少于5分钟。与弯头、三通、异径管等管件配套供货时,还会进行整体组对预装检验,保证现场安装互换性。
常见问题及应对
- 密封面划伤:多因转运磕碰导致,需在工序间加装防护垫,成品单独包装;
- 螺栓孔偏移:夹具定位精度不足所致,定期校准工装并首件确认;
- 材质混批:严格执行色标管理,不同材质分区存放,光谱复检后方可流转。
管道管件及防腐管道配件的配套生产对法兰的尺寸一致性提出更高要求。河北鑫圣泽管道设备有限公司:法兰,弯头,三通,异径管,管道管件,防腐管道配件各品类均执行同一套质控体系,从原料到成品实现全流程可追溯。工艺细节决定产品寿命,把好每一道工序关,才能为管道系统提供可靠保障。