防腐保温管道配件生产工艺流程及质量管控要点
防腐保温管道配件的质量,七分靠工艺,三分靠管控。河北鑫圣泽管道设备有限公司在法兰、弯头、三通、异径管等管道管件的生产中,把防腐层与保温层的成型工艺拆解为可量化、可追溯的工序节点,下面结合车间实际说几个关键环节。
一、基材前处理与成型工序
防腐效果的第一道门槛在基材表面。管件进入抛丸线前需完成除油除锈,锚纹深度控制在40~70μm,这个区间既能保证涂层附着力,又不至于因过深锚纹造成涂层厚度不均。弯头、三通等异形件在抛丸时需调整角度工装,避免出现喷射盲区。
成型环节中,法兰密封面的平整度与坡口角度直接关系到现场焊接质量。以DN300异径管为例,坡口角度按30°±2.5°控制,钝边1.5~2mm,端面垂直度偏差不超过管径的1%。这些数据在首件检验时逐件测量,批量生产中按10%抽检。
二、防腐层与保温层施工控制
环氧粉末喷涂采用静电吸附工艺,喷涂电压60~80kV,固化温度维持在180~200℃,固化时间按涂层厚度分级设定。3PE防腐结构中,胶粘剂层与聚乙烯层的搭接温度窗口较窄,车间通过红外测温仪实时监控,温差超过±10℃即触发调整。
保温层方面,聚氨酯发泡密度控制在60~80kg/m³,泡沫闭孔率不低于88%。高密度聚乙烯外护管的焊接采用热熔对接,焊口处需做电火花检漏,检漏电压按外护管壁厚计算,通常为15kV/mm。河北鑫圣泽管道设备有限公司:法兰,弯头,三通,异径管,管道管件,防腐管道配件在出厂前均需通过这一检测关口。
质量管控的三个硬指标
- 涂层测厚:每批管件按5%比例抽检,测点沿圆周均布不少于4处,厚度偏差不超过标称值的±15%。
- 附着力测试:按GB/T 23257执行拉开法试验,3PE防腐层附着力不低于50N/cm。
- 保温层含水率:发泡成型后24h内检测,含水率控制在3%以下,超标件整批隔离复检。
去年一批DN500三通在附着力抽检中出现单点值偏低,追溯发现是抛丸后停放时间超过4h导致表面返锈。此后车间将抛丸到喷涂的间隔压缩至2h以内,同类问题未再出现。这类案例说明,工艺参数定得再细,工序衔接的时间窗口同样需要纳入管控清单。
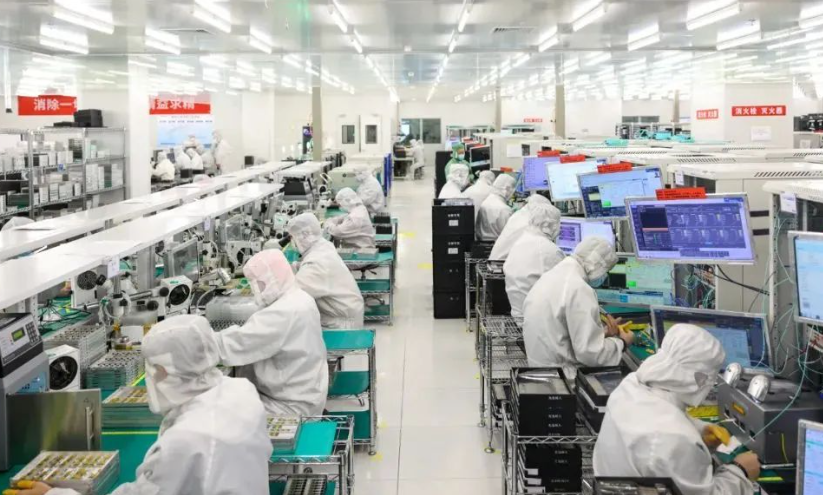
防腐保温管道配件的质量稳定性,最终落在每一道工序的实测数据和每一次异常的可追溯性上。河北鑫圣泽管道设备有限公司在法兰、弯头、三通、异径管及各类防腐管道配件的生产中,坚持用过程数据说话,把质量管控前移到工序内部,而非依赖终检把关。