弯头成型工艺对比:热推与冷弯技术优劣分析
📅 2026-10-29
🔖 河北鑫圣泽管道设备有限公司:法兰,弯头,三通,异径管,管道管件,防腐管道配件
弯头作为管道系统中改变介质流向的核心管件,其成型工艺直接关系到壁厚均匀性、力学性能与使用寿命。在石油化工、电力、市政等工程中,热推与冷弯是两种主流工艺路线,但不少采购方对二者的技术边界并不清晰。河北鑫圣泽管道设备有限公司结合多年生产实践,从原理到数据做一次系统梳理。
两种工艺的成型原理差异
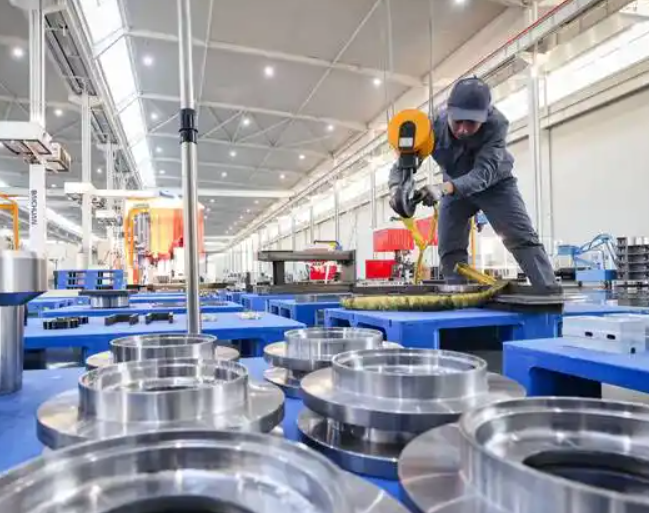
热推成型是将管坯加热至900℃~1050℃的奥氏体区间,借助推制机芯棒与导向轮的作用,使管坯在轴向推力下逐步扩径并弯曲成型。整个过程金属处于塑性流动状态,晶粒发生动态再结晶。冷弯则在室温下通过模具或滚弯设备对管材施加弯曲力矩,材料主要依靠弹性变形后的塑性屈服完成成形,加工硬化不可避免。
河北鑫圣泽管道设备有限公司在弯头、法兰、三通、异径管等管道管件生产中,会根据材质与规格选择匹配工艺,而非一刀切。
实操中的关键控制点
热推工艺的核心在于加热温度与推制速度的匹配。温度偏低会导致壁厚减薄率超标(外弧减薄超过12%即判定不合格),温度过高则易出现晶粒粗大、冲击韧性下降。冷弯工艺则要重点关注回弹补偿与弯曲半径下限,通常碳钢冷弯半径不小于管径的3.5倍,否则截面椭圆度难以控制。
- 热推优势:适合大口径(DN300以上)、厚壁弯头,壁厚均匀性可控在±8%以内
- 冷弯优势:无需加热,表面氧化皮少,尺寸精度高,适合小口径薄壁管件
- 共同要求:成型后均需进行热处理或去应力处理,防腐管道配件还需做涂层附着力检测
性能数据对比
以DN400、壁厚10mm的20#碳钢弯头为例:热推成型外弧减薄率约6%~9%,冷弯则可达10%~15%;热推后需正火处理恢复韧性,冷弯件硬度上升约15%~20%HB。从生产成本看,热推模具投入高但单件成本随批量下降明显,冷弯更适合小批量多规格场景。
选型没有绝对优劣,关键看工况。高压高温管线优先热推弯头,低压常温且口径偏小的场合冷弯更具经济性。河北鑫圣泽管道设备有限公司:法兰,弯头,三通,异径管,管道管件,防腐管道配件均按相关标准出厂,欢迎技术交流。